Qualidade do pélete: o que a fábrica controla e o que o frango devolve
PDI e teor de finos afetam a conversão alimentar do frango de corte; condicionamento, matriz, granulometria e óleo definem o resultado na fábrica.
· 7 min de leitura
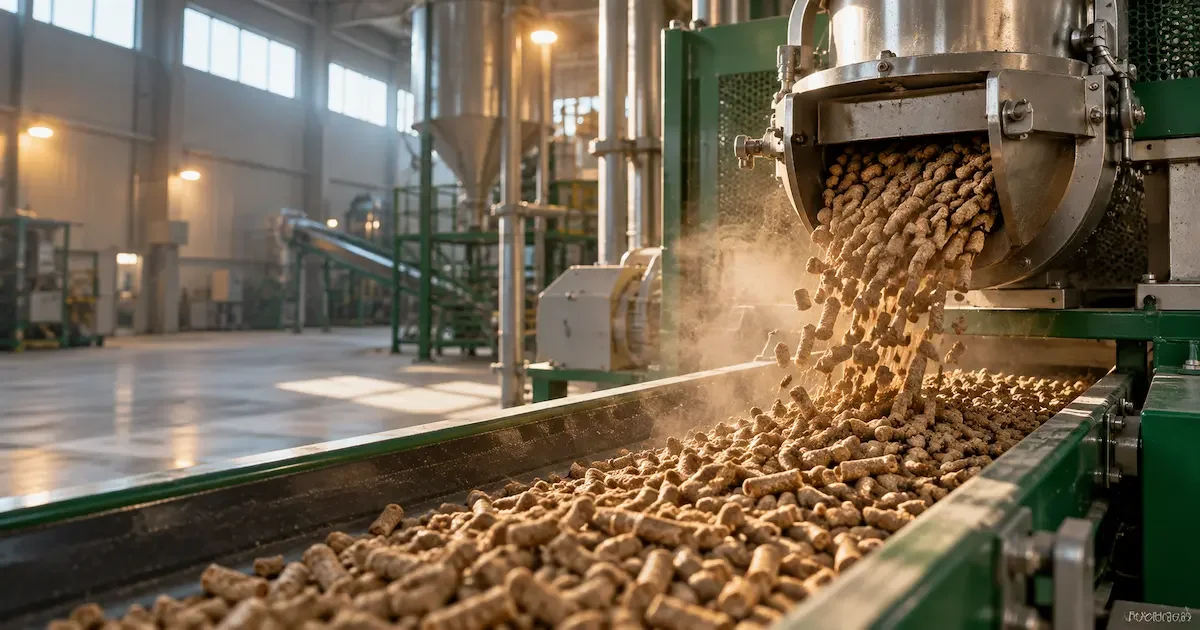
Um pélete que sai íntegro da peletizadora pode chegar ao comedouro do aviário como farelo. Entre a matriz e a ave, a ração passa por resfriador, peneira, silo, caminhão, descarga e linha de comedouros, e cada etapa quebra uma parte dos péletes. Quanto mais finos o frango encontra no prato, pior tende a ser a conversão alimentar, e é por isso que a qualidade física do pélete virou indicador de gestão, e não só um número de laboratório.
O que o PDI mede e por que os finos importam
O PDI (índice de durabilidade do pélete, do inglês pellet durability index) estima quanto do pélete resiste ao manuseio. No método de caixa rotativa (norma ASAE S269), descrito pela Kansas State University (K-State) na publicação Evaluating Pellet Quality, uma amostra de 500 g de péletes peneirados gira por 10 minutos a 50 rpm; o PDI é a porcentagem que continua retida na peneira ao final. Equipamentos pneumáticos, como os da linha Holmen, fazem o mesmo teste com ar em 30 a 120 segundos, mas os resultados não são diretamente comparáveis aos da caixa rotativa. Por isso, a fábrica deve fixar um método e mantê-lo.
O teor de finos é a fração que passa por uma peneira com abertura menor que o diâmetro do pélete. A mesma publicação da K-State registra que, em aves, a conversão alimentar piora à medida que a proporção de finos no comedouro sobe de 0 a 100%. Em revisão de 2015, Muramatsu e colaboradores reúnem trabalhos em que frangos alimentados com péletes íntegros tiveram ganho de peso e conversão melhores que aves que receberam dietas com muitos finos. O efeito vem, em boa parte, do comportamento: com péletes, a ave gasta menos tempo e energia para ingerir a mesma quantidade de ração e desperdiça menos.
Publicidade

Onde se decide a qualidade do pélete
Uma estimativa clássica de Reimer (1992), citada na revisão de Muramatsu et al. (2015), distribui a influência sobre a qualidade do pélete assim: formulação, 40%; granulometria, 20%; condicionamento, 20%; especificação da matriz, 15%; resfriamento e secagem, 5%. Os números são aproximados e variam com ingrediente e equipamento, mas mostram que a fábrica e o formulador dividem a responsabilidade.
Fator | Peso relativo estimado | Quem decide |
|---|---|---|
Formulação | 40% | Formulador |
Granulometria | 20% | Moagem |
Condicionamento | 20% | Peletização |
Matriz | 15% | Engenharia/manutenção |
Resfriamento e secagem | 5% | Peletização |
Fonte: Reimer (1992), citado por Muramatsu et al. (2015). Os valores são indicativos.
Condicionamento: temperatura, tempo e vapor
No condicionador, o vapor aquece e umedece a farinha, amolece as partículas e gelatiniza parte do amido, o que ajuda na ligação entre elas. A revisão de Muramatsu et al. relata ganho de PDI quando a temperatura de condicionamento passa de 75 °C para 90 °C, e aumento de cerca de 4,5% na durabilidade quando o tempo de retenção vai de 5 para 15 segundos. Em dietas de frangos, temperaturas na faixa de 80 a 85 °C também são usadas para reduzir a carga de patógenos como Salmonella.
A qualidade do vapor pesa tanto quanto a temperatura. Vapor úmido, com condensado arrastado, aumenta a umidade sem entregar calor suficiente, e o excesso de água atua como lubrificante na matriz, o que reduz a durabilidade e aumenta o risco de embuchamento. Separadores de condensado, purgadores revisados e redução de pressão próxima ao condicionador são itens de manutenção que aparecem diretamente no PDI.
O formulador precisa saber que temperatura alta tem custo nutricional: enzimas e vitaminas sensíveis ao calor podem perder atividade, e o ganho em PDI deve ser pesado contra a perda de aditivos ou a necessidade de aplicação pós-peletização.
Matriz, granulometria e óleo
A relação L/D (comprimento efetivo do furo dividido pelo diâmetro) define quanta compressão a farinha sofre. Matrizes mais espessas produzem péletes mais duráveis, mas reduzem a produção e elevam o consumo de energia. O material da Feed Pelleting Reference Guide, da K-State, mostra ganho de PDI ao passar de uma matriz de 38 mm para uma de 51 mm, com queda proporcional na produção. A escolha da matriz é uma decisão econômica: cada ponto de PDI tem um preço em toneladas por hora (t/h) e quilowatt-hora por tonelada (kWh/t).
Na granulometria, o efeito depende do ingrediente. O mesmo guia da K-State relata que, no milho, moagens fina, média e grossa resultaram em PDI semelhante, enquanto no trigo a moagem mais fina melhorou a durabilidade. Partículas grandes criam pontos de fratura no pélete; partículas finas demais aumentam o consumo de energia do moinho. O DGM (diâmetro geométrico médio) deve ser acompanhado com frequência definida, e não apenas na troca de peneiras.
O óleo é o fator de formulação que mais pesa no dia a dia. Lipídios adicionados antes da peletizadora lubrificam a matriz e reduzem a ligação entre partículas. Muramatsu et al. citam a recomendação de limitar a gordura adicionada no misturador a 5 a 10 g/kg para péletes de alta qualidade. A alternativa é transferir parte do óleo para o recobrimento pós-peletização (coating), depois do resfriador. Isso exige equipamento e controle de dosagem, mas libera o formulador para atingir a densidade energética da dieta sem sacrificar o PDI.
Resfriamento e o balanço com o custo
O resfriador deve trazer o pélete para perto da temperatura ambiente e remover a umidade adicionada no condicionamento. Péletes que saem quentes ou úmidos condensam no silo, perdem dureza e favorecem fungos; os que secam rápido demais racham na superfície e geram finos no transporte. Fluxo de ar, tempo de residência e distribuição uniforme da camada no resfriador são ajustes de rotina.
O ganho em qualidade física custa energia e capacidade. Mais vapor, matriz mais espessa e menor alimentação da peletizadora elevam o PDI e reduzem a produção. Por isso, o indicador útil para a gestão combina PDI, finos no aviário, t/h e kWh/t, e não apenas o PDI.
Na prática: checklist para a fábrica
Padronizar o método de PDI (caixa rotativa ou pneumático) e registrar sempre com o mesmo procedimento e tamanho de amostra.
Amostrar finos em três pontos: saída do resfriador, carregamento do caminhão e comedouro do aviário.
Monitorar a temperatura real da farinha condicionada, e não apenas o set point do painel, e revisar purgadores e separadores de condensado.
Registrar a temperatura de condicionamento e o tempo de retenção por formulação, e cruzar com a recuperação de enzimas e vitaminas em laudos.
Medir o DGM da moagem em frequência fixa e após cada troca de peneira ou martelos.
Definir com o formulador o teto de óleo no misturador e o volume a ser aplicado pós-peletização.
Acompanhar t/h e kWh/t por matriz para decidir a troca com base em custo por tonelada de pélete de qualidade.
Decisão para o gestor
A qualidade do pélete se decide em reuniões em que nutrição e produção sentam juntas. O formulador define quanto óleo vai ao misturador e quais ingredientes entram; a fábrica define vapor, matriz e ritmo. Quando a meta de PDI é fixada sem considerar o custo em t/h e energia, ou quando a dieta é fechada sem considerar a peletizadora, uma das áreas paga a conta. O ponto de partida é medir finos no comedouro e atribuir esse número, de forma conjunta, às duas áreas.
Referências
Kansas State University Research and Extension. Stark, C.; Fahrenholz, A. Evaluating Pellet Quality (MF3228), 2015. https://bookstore.ksre.ksu.edu/download/evaluating-pellet-quality_MF3228
Behnke, K. C. Factors Affecting Pellet Quality. Feed Pelleting Reference Guide, seção 5, cap. 19 (Kansas State University / WATTAgNet). https://img.wattagnet.com/files/base/wattglobalmedia/all/document/2015/04/an.5-19,_Factors_affecting_pellet_quality.pdf
Muramatsu, K.; Massuquetto, A.; Dahlke, F.; Maiorka, A. Factors that Affect Pellet Quality: A Review. Journal of Agricultural Science and Technology A, 2015. https://pdfs.semanticscholar.org/7e40/ecb4874f09308c92d152e0a121f3c2101a7f.pdf
Veja Mais em: Matérias, Empresas e Vagas.
- peletização
- PDI
- finos
- frango de corte
- condicionamento a vapor
- matriz peletizadora
- fábrica de ração