Extrusão de pet food: gelatinização, densidade e coating
Umidade, vapor e energia mecânica definem o grau de gelatinização do amido, a densidade do kibble e a resposta do cão e do gato ao alimento seco.
· 7 min de leitura
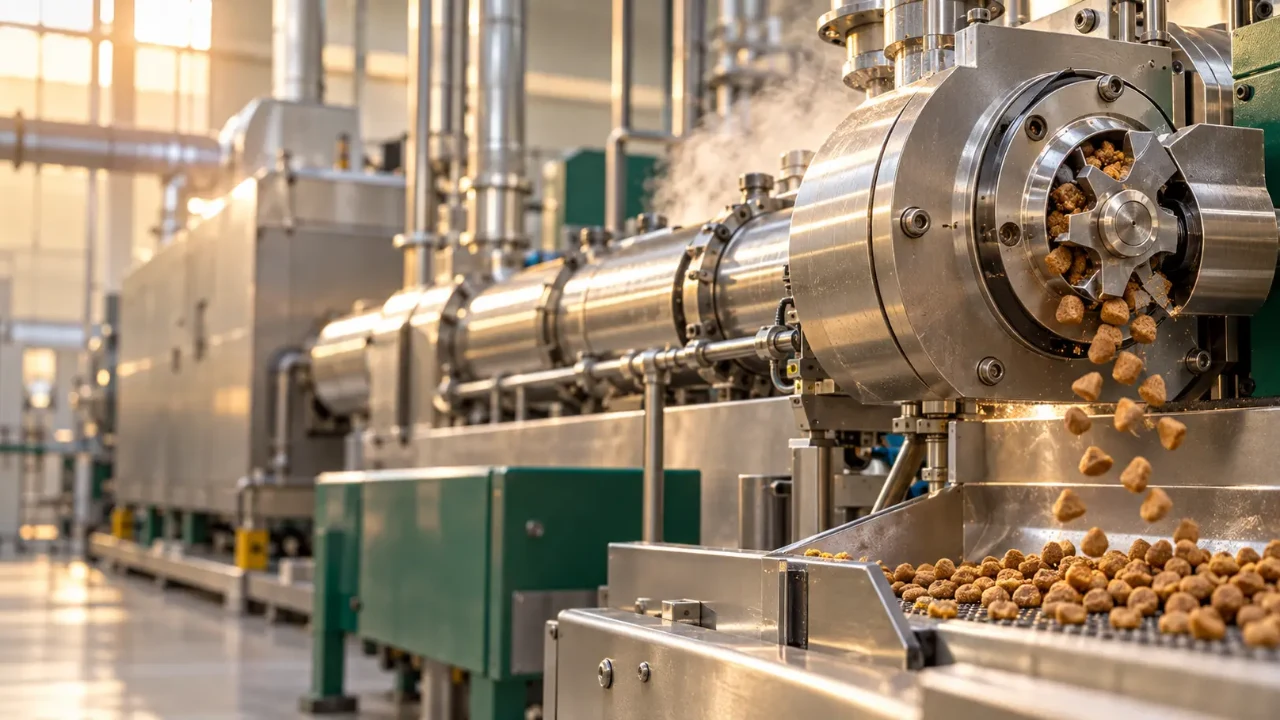
Um lote de ração seca para cães sai da extrusora com densidade acima do padrão, absorve menos gordura no recobrimento e chega ao cliente com kibbles duros e pouco aceitos. Na maioria das vezes, a causa está em variáveis que a fábrica controla: umidade e vapor no pré-condicionador, energia aplicada no canhão e composição da fórmula. Entender como essas variáveis definem o cozimento do amido é o ponto de partida para estabilizar qualidade e custo. Conhecendo melhor sobre a Extrusão de Pet Food.
O que é o grau de gelatinização e por que ele importa
O amido cru é organizado em grânulos semicristalinos, pouco acessíveis às enzimas digestivas. Com água, calor e cisalhamento, esses grânulos incham, perdem a estrutura cristalina e se tornam digeríveis. Na indústria, esse processo é chamado de gelatinização ou "cozimento", medido em porcentagem do amido total, geralmente por métodos enzimáticos.
O cozimento afeta três resultados ao mesmo tempo. O amido gelatinizado forma a matriz que dá expansão e estrutura ao kibble. Ele aumenta a digestibilidade do amido, o que importa para cães e, sobretudo, para gatos, que têm capacidade limitada de digerir amido cru. E ele condiciona textura e absorção de gordura, com reflexo na palatabilidade.
Publicidade

Os valores obtidos variam com ingrediente e processo. Projeto conduzido por Kansas State University e University of Illinois com dietas para cães registrou gelatinização de 68% a 92%, com dietas à base de sorgo em 68% a 78% e o controle com milho em 92%. Um levantamento com rações comerciais para cães, publicado na revista Animals (Perry et al., 2022), encontrou média de 86% de amido gelatinizado em dietas tradicionais de manutenção e de 95% em formulações não tradicionais com menos amido.
Pré-condicionador: onde o cozimento começa
O pré-condicionador hidrata e aquece a mistura antes da extrusora, com água e vapor. Segundo material técnico da Wenger, a umidade nessa etapa costuma ficar entre 10% e 25%, com temperatura de descarga entre 70 °C e 90 °C. Os primeiros 120 segundos de retenção sob vapor são os que mais contribuem para o cozimento. O mesmo material indica que, com umidade de 20% ou menos, o grau de cozimento no pré-condicionador raramente passa de 20%.
Para a fábrica, isso significa que vapor de baixa qualidade (úmido ou com pressão instável), tempo de retenção curto ou dosagem irregular de água deslocam o cozimento para o canhão, onde ele custa mais energia elétrica e desgaste de roscas e camisas.
No canhão: energia mecânica específica e energia térmica
Dentro da extrusora, a massa recebe energia de duas fontes. A energia térmica vem do vapor injetado e das camisas aquecidas. A energia mecânica vem das roscas e é expressa como energia mecânica específica (EME, ou SME na sigla em inglês), em kJ/kg ou kWh/t de produto. No projeto com sorgo citado acima, a EME líquida ficou entre 58 e 101 kJ/kg.
A referência da Wenger descreve, antes da matriz, pressões de 34 a 37 atmosferas, temperatura de 125 °C a 150 °C e umidade de 23% a 28% para alimentos secos expandidos. A EME pode ser ajustada pela rotação das roscas, pela configuração da matriz e pelo perfil de roscas. Mais EME tende a aumentar expansão e reduzir densidade, mas também eleva consumo, desgaste e risco de degradar nutrientes sensíveis.
Tese da Universidade de Wageningen (Quang, 2008) avaliou temperaturas de massa de 110 °C a 150 °C com umidade de 300 g/kg e observou aumento de gelatinização e de digestibilidade in vitro do amido, sem efeito significativo na digestibilidade in vitro da proteína dentro dessas faixas. O trabalho recomenda manter a temperatura do produto abaixo de 180 °C para reduzir perdas nutricionais, como as associadas à reação de Maillard com a lisina.
Etapa | Faixas de referência (alimento seco expandido) |
|---|---|
Pré-condicionador | Umidade 10–25%; descarga 70–90 °C |
Antes da matriz | 125–150 °C; umidade 23–28%; 34–37 atm |
Densidade final | Cerca de 280–400 g/L (semiúmidos: 400–520 g/L) |
Umidade após secagem | Abaixo de 10–12% |
Faixas de material técnico da Wenger; variam com equipamento, fórmula e tamanho do kibble.
A fórmula muda o processo
O formulador interfere diretamente na extrusão. Amido é o principal responsável pela expansão: a mesma referência cita teores típicos próximos de 30% em alimentos para gatos e filhotes e de 40% em alimentos secos expandidos para cães. Formulações com menos amido exigem ajuste de umidade, energia e matriz para manter estrutura.
A gordura interna lubrifica a massa e reduz a transmissão de energia das roscas. Acima de cerca de 15% de gordura na mistura, extrusoras de rosca simples têm dificuldade para cozinhar o produto; equipamentos de dupla rosca toleram níveis mais altos. Proteína elevada pede mais água: a Wenger sugere acrescentar cerca de 0,6 ponto percentual de água no pré-condicionador e 0,4 de vapor no canhão para cada ponto de proteína acima de 23%. Fibra em excesso interrompe a matriz de amido, deixa superfície áspera e aumenta finos. Grãos inteiros precisam ser moídos antes: a recomendação técnica é que passem por abertura de 1.000 µm ou menos, com moagem final em peneiras próximas de 1,2 mm.
Secagem, resfriamento e coating
O kibble deixa a extrusora com umidade alta e segue para o secador, que usa ar entre 90 °C e 180 °C. A umidade final de alimentos secos expandidos deve ficar abaixo de 10% a 12% para estabilidade microbiológica. Secar demais gasta energia e reduz rendimento; secar de menos compromete a vida de prateleira.
No recobrimento, o kibble recebe gordura e palatabilizantes líquidos ou em pó. A densidade e a porosidade definidas na extrusão controlam quanto de gordura o kibble absorve e quanto fica na superfície. Para coberturas de 5% a 8% de gordura, o material técnico recomenda resfriadores de contrafluxo vertical para evitar acúmulo de gordura nos transportadores. O resfriamento antes da embalagem evita condensação dentro do saco.
Na prática: o que o formulador deve observar
Informe à produção o teor de amido, gordura, proteína e fibra de cada fórmula nova; mudanças grandes exigem novo ajuste de umidade, vapor e EME.
Defina especificação de densidade (g/L) e grau de gelatinização por produto e acompanhe ambos por lote.
Verifique a granulometria da mistura antes da extrusão; partículas grossas reduzem o cozimento e aumentam o desgaste da matriz.
Controle a qualidade do vapor e o tempo de retenção no pré-condicionador antes de compensar com rotação de rosca.
Registre a umidade na saída do secador em vários pontos da esteira, não só na média.
Ajuste a dosagem de gordura no coating à capacidade de absorção do kibble, para evitar exsudação na embalagem.
Valide mudanças de processo com teste de aceitação ou de digestibilidade quando houver troca de fonte de amido.
Decisão para a fábrica
A extrusão concentra boa parte do custo de energia e da variação de qualidade em uma planta de pet food. Tratar grau de gelatinização, EME e densidade como indicadores de controle, e não apenas como dados de P&D, permite à fábrica padronizar lotes, reduzir retrabalho no coating e dar ao formulador margem para mudar ingredientes sem perder a especificação do produto.
Referências
Rokey, G. J. (Wenger Mfg.). Pet Food Production. Engormix, 2006. https://en.engormix.com/feed-machinery/extrusion/pet-food-production-process_a33431/
Alavi, S.; de Godoy, M. R. C.; Koppel, K. Dog food project – final report (Kansas State University e University of Illinois). United Sorghum Checkoff Program, 2018. https://www.sorghumcheckoff.com/wp-content/uploads/2021/11/USCP-dog-food-project-final-report-2018_09_PDF.pdf
Quang, T. D. Extrusion processing: effects on dry canine diets. Tese de doutorado, Wageningen University, 2008. https://edepot.wur.nl/121964
Perry, E. et al. An Assessment of Starch Content and Gelatinization in Traditional and Non-Traditional Dog Food Formulations. Animals, v. 12, n. 23, 3357, 2022. https://www.mdpi.com/2076-2615/12/23/3357
- extrusão pet food
- gelatinização do amido
- energia mecânica específica
- densidade do kibble
- pré-condicionador
- coating
- palatabilidade